|
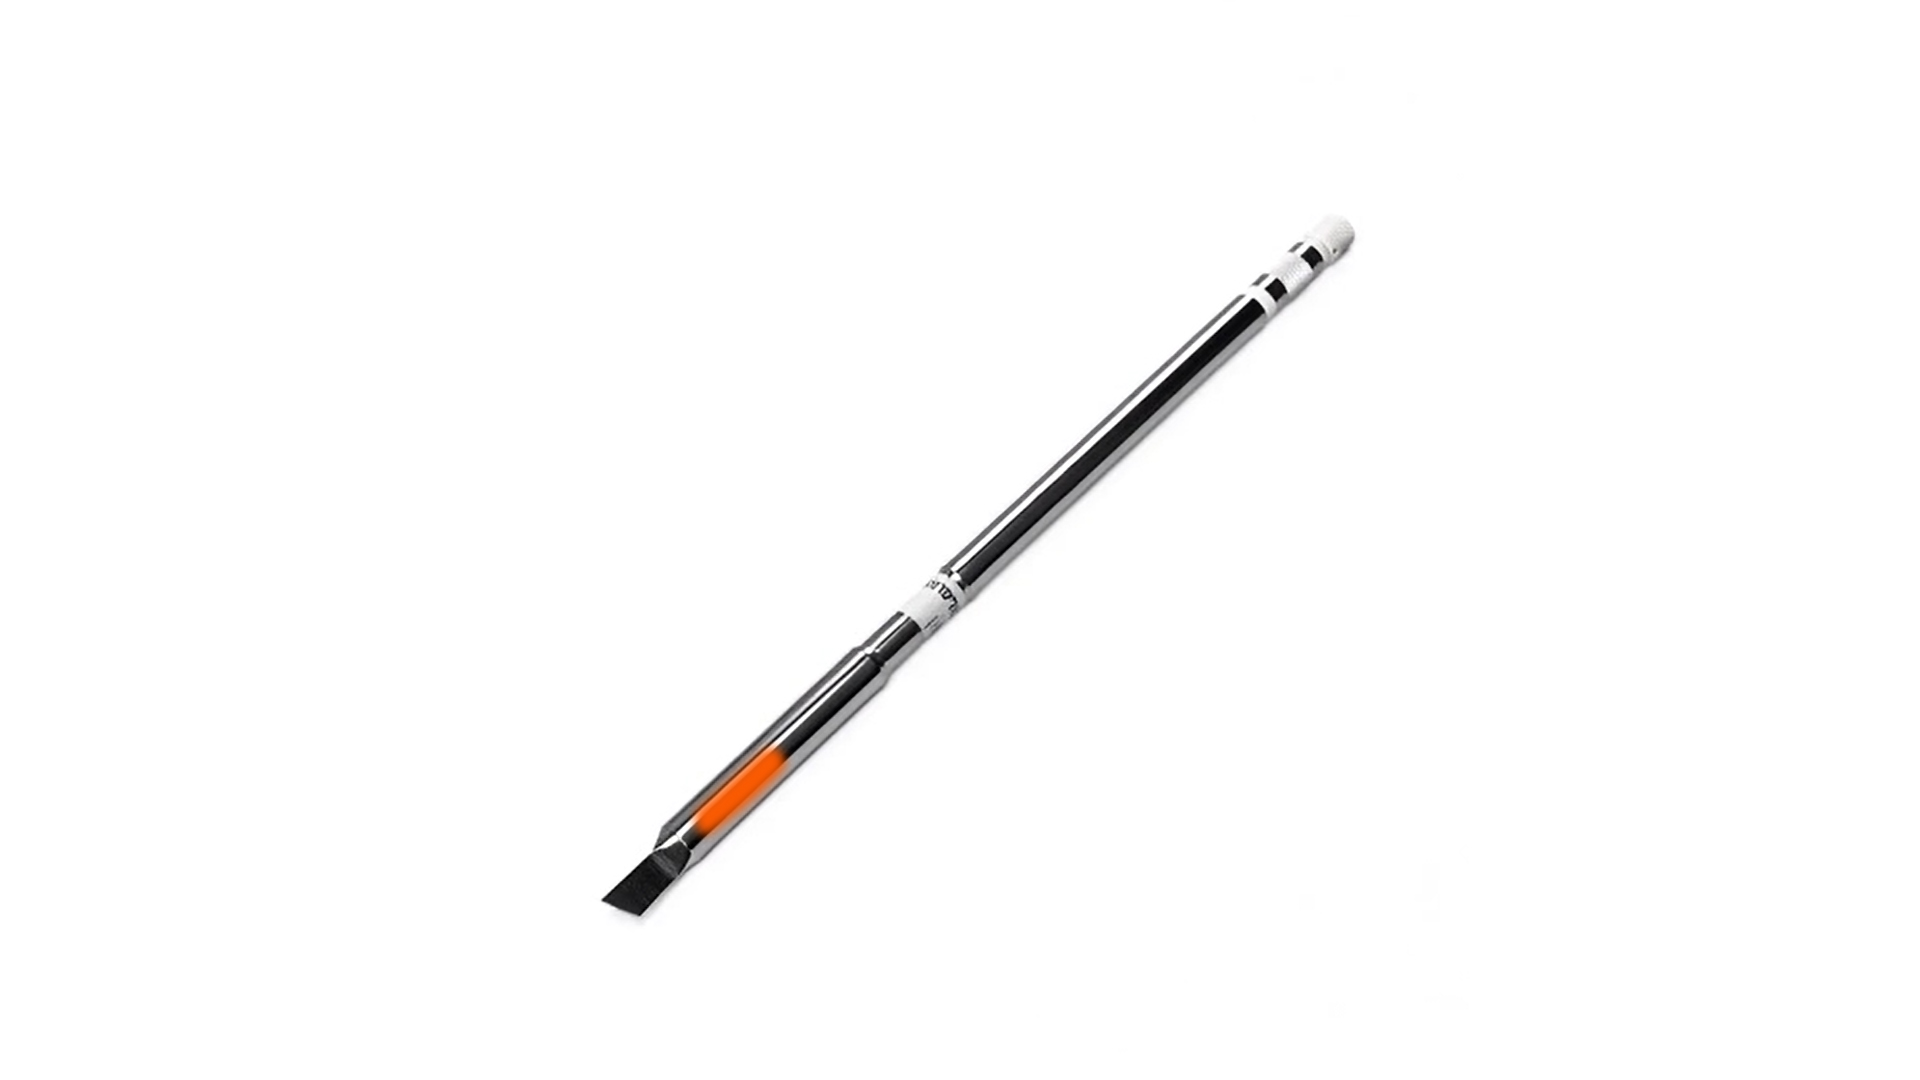
引言:一个被反复讲述的神话 在电子焊接领域,T12 系列烙铁头几乎成了“技术进步”的代名词。它的叙事简洁而有力:一体化复合结构——发热芯、温度传感器、烙铁头三位一体——消除了传统分离式烙铁头的接触热阻,实现了“8 秒化锡”的奇迹。 这个叙事如此深入人心,以至于很少有人追问一个朴素的问题:8 秒化锡的真正原因,究竟是“一体化架构”,还是“铜少”? 本文试图一层层剥开这颗被精心包装的洋葱,从物理原理、产品逻辑、商业叙事三个维度,还原一个被遮蔽的事实:一体化不是速度的来源,它只是速度的遮羞布。而这块布头之所以能撑起一个溢价十倍的商业收割计划,靠的恰恰是系统性地回避一个它不敢面对的对比。 第一部分:物理学的朴素公式 1.1 升温速度的唯一裁决者 任何一个烙铁头从室温升到工作温度,遵循的是一个初中物理就足以描述的公式: 升温时间 = 需要加热的质量× 比热容 × 温升 ÷ 有效发热功率 在这个公式里,质量是分母上最敏感的变量。质量减半,升温时间减半。功率翻倍,升温时间减半。而“接触热阻”“传热路径长度”“测温点位置”这些变量,影响的是有效发热功率能被利用多少,而不是公式本身。 一体化结构确实能减少接触热阻,让发热芯产生的热量更高效地传导到焊嘴。但它改变不了一个事实:如果铜头本身的质量太大,热量传上来也需要先把这个质量“喂饱”,才能让焊嘴达到化锡温度。 T12 的 8 秒,本质上是极小热容 + 高功率密度的结果。它的铜芯截面积实际只有传统 900M 铜头的三分之一,镀层极薄,总质量极轻。发热丝通电后,几乎没有“缓冲质量”需要预热,热量直接顶到焊嘴尖端。 1.2 被刻意忽略的变量:铜材质量 白光官方资料显示,T12 标准供电为 24V,功率为 75W,室温升至 350°C 约需 9 秒。而 900M 系统在 FX-888 焊台上升温到 250°C 需要约21 秒。 这个对比看起来是碾压性的:9 秒 vs 21 秒。但关键在于,这个对比的基准是不公平的。 900M 的“慢”,不是因为它的“分离式结构”本质上就慢,而是因为它的铜头壁厚约 1mm,内径 4mm,内部是空腔。它需要加热的铜材截面积,是 T12 铜芯的两倍以上。如果把 900M 的铜头截短三分之一,它的质量依然大于 T12 的工作部——但它的升温时间会大幅压缩到12秒。 速度差异的真正来源,是“铜材质量”,而不是“架构优劣”。 第二部分:一体化叙事的商业逻辑 2.1 为什么必须回避“同等铜量”的对比 假设 T12 胆敢把工作部做成和900M 一样的质量和尺寸。那么在同等功率下,它的升温时间必然向 900M 靠拢。8 秒会变成 15 秒,甚至更长。“8 秒化锡”这个数字魔术就不再成立,T12 也就失去了它最核心的营销钩子。 所以 T12 的叙事必须把比较基准锁定在“原厂保守配置的 936”上。拿 T12 对比原厂 936,9 秒对 30 秒,差距是碾压性的。拿 T12 对比“魔改 900M”,9 秒对 12秒,故事就不好讲了。 它不和 900M 比“同样发热芯条件下的速度”,而是拿“一体化结构”去比“分离式结构”,然后把速度优势归因于“一体化”本身。这就是商业叙事的魔术手法:把前提条件说成原因,把工程选择说成架构代差。 2.2 “紧密度”:一个看起来更科学的道具 一体化叙事中有一个关键的技术道具:接触热阻。 分离式烙铁头的结构是:发热芯插在铜头内部的空腔里,两者之间存在空气间隙。一体化则消除了这个间隙,让发热丝和铜芯直接接触。从截面图上看,这确实是一个“可测量、可可视化、可工程化”的差异。 但问题是:这个差异真的能解释 8 秒吗? 有实验者做过一个反向验证:用薄铜带裹住 900M 的发热芯,再套上 900M 铜头,人为“消除”接触间隙,然后测量化锡时间。结果是没有显著变化。 这个实验的逻辑链条很清晰:如果接触热阻是瓶颈,那么消除它应该带来可测量的改善。它没有。这就说明,接触热阻决定的是“达到平衡需要多大温差”,而不是“能不能在短时间内把铜头烧热”。真正决定升温速度的,依然是那个最朴素的变量——需要加热的质量。 “紧密度”之所以被突出,是因为它是一个可以被画成截面图、可以被量化、可以被“科学化”的道具。而“我们把铜做薄了”这句话不能直接说,因为它立刻会引出寿命、耐用性、维护成本、以及“为什么卖这么贵”的追问。 2.3 十倍的溢价从何而来 900M 烙铁头在电商平台的价格大约是几元到十几元一支。T12 烙铁头的价格则是几十元到上百元一支。溢价倍数在五到十倍之间。 支撑这个溢价的,是一套精心构建的叙事:一体化 = 更先进 = 更快 = 值得付更多钱。消费者在为“技术革命”买单,而实际上,他们在为制造工艺的复杂性买单。 T12 的制造确实更复杂:需要把发热丝和热电偶做进头子内部,需要更精密的镀层工艺,需要承受更高的单位热负荷。这些成本是真实的。但它们对应的性能提升,在同等铜材质量的条件下,远没有价格差异所暗示的那么大。 第三部分:产品线自己戳破的神话 3.1 C470 的存在:一体化通吃的破产 如果“一体化架构”本身就是速度的代名词,那它应该能通吃所有焊接场景。一个 C245 规格,横扫从 0201 元件到铜排焊接的全部需求。但现实是:JBC 的 C245 系列定位是“通用型”,烙铁头直径范围 0.5–2.0mm,适合 SMD 和常规焊接。而 C470 被明确归类为“重负荷型”,峰值功率拉到 250W,烙铁头直径从 4mm 起步,最大到 20mm。 C470 的存在,等于 JBC 官方承认了一件事:一体化架构解决的是“小热容工件上的响应速度”,而不是“大热容工件上的供热能力”。这两个问题是正交的。 小焊点:热容小、散热慢,比拼的是“测温有多近、升温有多快”→ C245 的极小铜芯占优。 大焊点:热容大、散热猛,比拼的是“总功率有多大、铜头能存多少热”→ C470 的暴力功率和粗壮铜体占优。 如果一体化真的能横扫一切,JBC 只需要把 C245 的功率拉高就行了。但它拉不高,因为极小铜芯承受不了那么大的持续热流,镀层会加速烧蚀。于是只能把铜头做大、功率拉高,于是就有了 C470。 C470 不是 C245 的“升级版”,而是“一体化神话”的自我否定。 3.2 镀层的两难:薄了快,厚了久 还有一个被刻意回避的工程事实:镀层厚度与热响应速度之间存在根本性的两难。 烙铁头的外层镀铁是为了防止焊锡腐蚀铜芯。但镀层越厚,热传导效率越低;镀层越薄,热响应越快,但寿命越短。细的烙铁头,镀层比粗的更薄,寿命也更短。 T12 的快速响应,部分来自于它极薄的镀层。而这层薄镀层,正是它“换头子就换发热芯”的维护成本的根源。当镀层烧蚀、铜芯暴露,整支头子报废——包括里面集成的发热丝和热电偶。 900M 的分离式结构,反而在这个维度上有一种朴素的经济性:铜头腐蚀了,换铜头。发热芯坏了,换发热芯。各司其职,互不牵连。 一体化把“速度”和“寿命”绑在了同一支头子上,然后用“方便”来包装这种绑定。但“方便”的代价,是消费者为每一个磨损的铜头,支付整个发热系统的价格。 第四部分:结论——洋葱的核心 剥开一层层叙事,T12 这颗洋葱的核心是什么? 核心是一个物理事实:发热功率÷ 需要加热的质量 = 升温速度。 一体化结构在这个公式里的贡献,是让“极小质量”在工程上成为可能——它让发热丝和铜芯可以靠得足够近,不需要留出套接的空腔。它是“铜少”的前提条件,而不是“速度快”的原因。 但商业叙事把这个因果关系颠倒了。它把“前提”说成“原因”,把“工程选择”说成“架构代差”,把“铜少”这个不那么光彩的事实,包装成了“一体化革命”。 于是: 消费者为“架构”付钱,实际上在为“铜少”付钱。 消费者为“速度”付钱,实际上也在为“寿命短”付钱。 消费者为“方便”付钱,实际上在为“整支更换”的维护成本付钱。 而那个真正应该被比较的基准——同样铜材质量、同样功率密度下的 900M——被系统性地回避了。因为一旦做了这个对比,8 秒对 12 秒的差距,就不再是“碾压性的革命”,而是“工程实现的两倍差距”。而这两倍差距的代价,是十倍的溢价和更短的寿命。 没有对比,就没有伤害。没有对比,魔术表演就能放心收割。各种T12就组成了浩浩荡荡的收割大军。 一体化不是技术神话。它是一片布头。它不生产速度,它只是速度的遮羞布。真正生产速度的,是那个不被强调的、甚至被刻意回避的变量:铜材质量。 而一旦有人掀开这块布头,露出来的,将是一个焊接界人人都知道、却很少有人愿意说破的朴素事实:快,是因为铜少。
|